


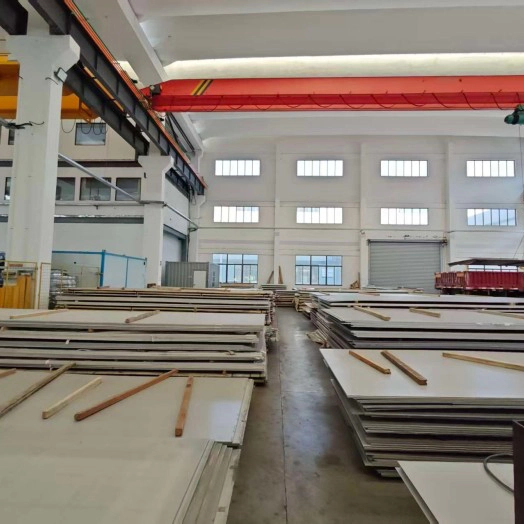
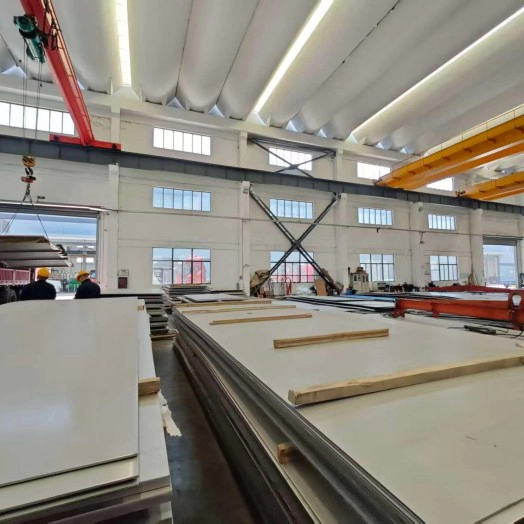
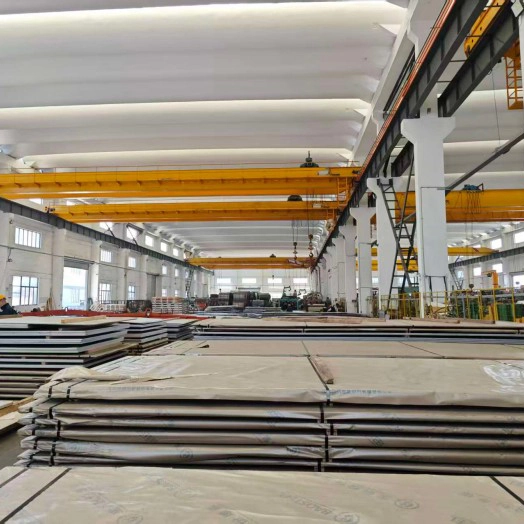
Хладно ваљани лим од нерђајућег челика
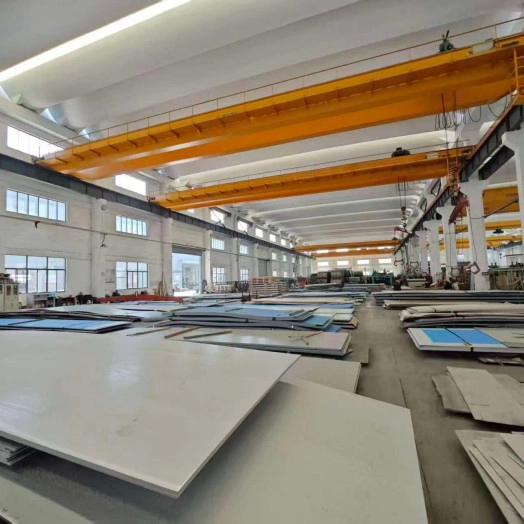
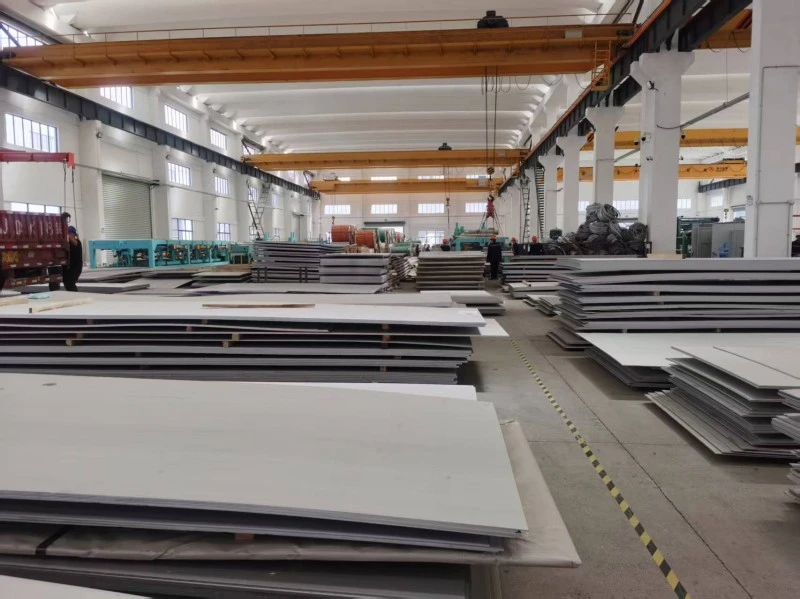
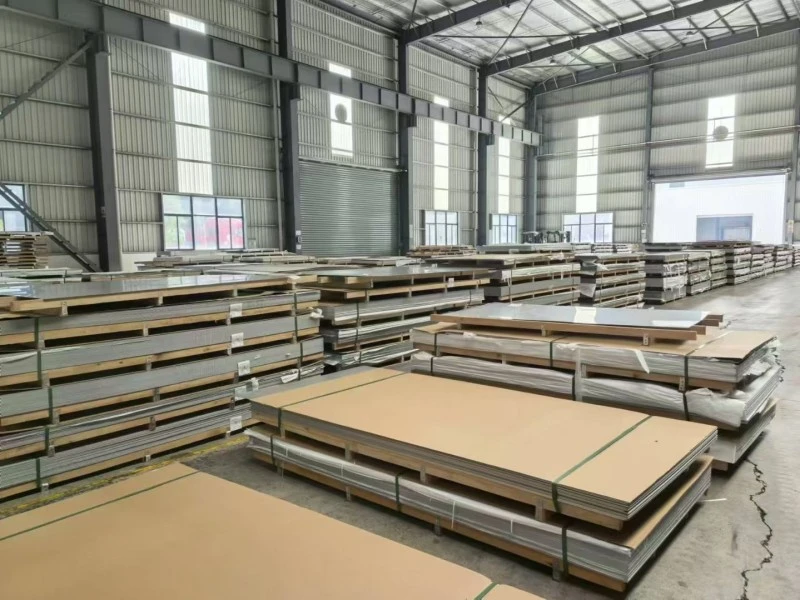
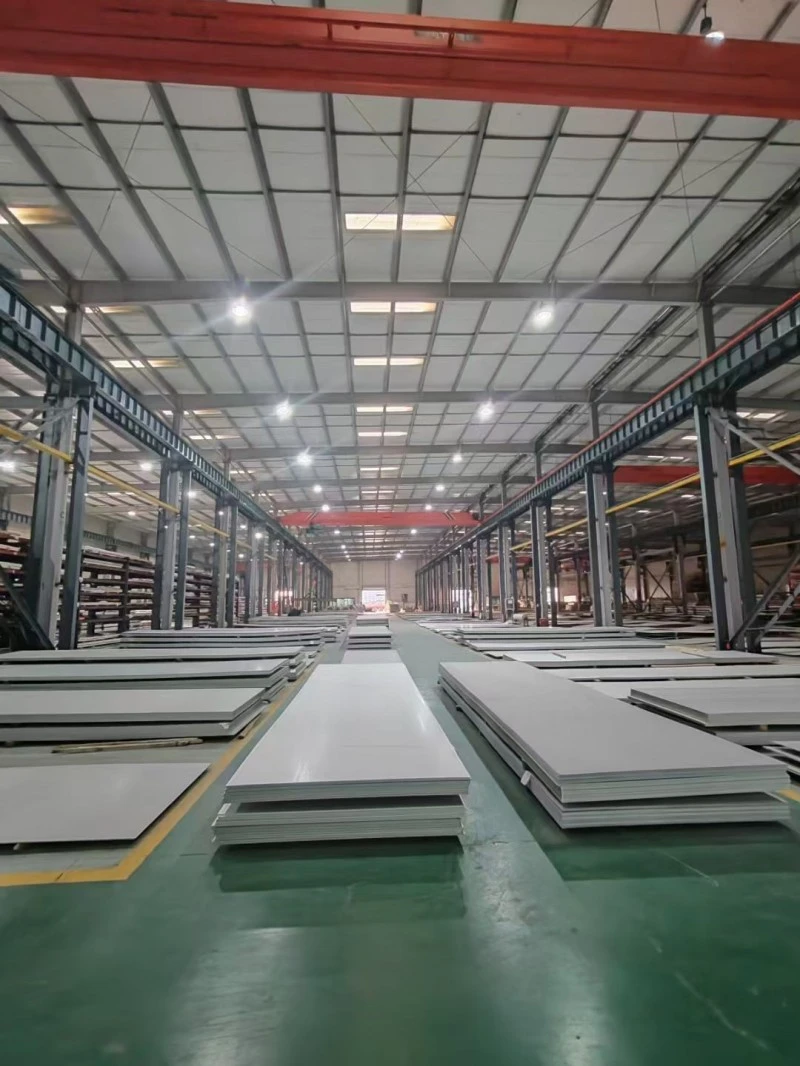
Произвођачи лимова од нерђајућег челика нуде читав низ топло ваљаних и хладно ваљаних лимова од нерђајућег челика, који покривају главне материјале и прилагођене потребе. Вруће ваљани лимови обухватају типове као што су 201, 304 и 316Л, са дебљинама у распону од 1,5-14 мм за танке колутове и преко 75 мм за средње и дебеле плоче. Главне ширине су 1500 мм, 1800 мм и 2000 мм, са стандардним НО.1 киселим и црним завршним обрадама. Водеће фабрике у Кини подржавају нивелисање прилагођене дужине, неправилно сечење и искошење. Хладно ваљани лимови се крећу од 0,3-6 мм у дебљини, са дебљином до 8 мм. Главне ширине су 1000 мм, 1219 мм и 1500 мм, са стандардном величином од 1219 × 2438 мм. Основне површине су 2Б и БА, са опцијама за брушене, огледалне и рељефне декоративне површине. Подржано је резање прилагођене дужине и прецизно сечење.
Хладно ваљани лим од нерђајућег челика и топло ваљани лим од нерђајућег челика су две основне категорије лима од нерђајућег челика. Они нису два паралелна материјала, већ представљају процесе узводно и низводно—сви хладно ваљани лимови су направљени од топло ваљаних котура/лимова као сировина, обрађених на собној температури кроз вишеструке процесе прецизног ваљања и завршне обраде. Основна разлика између ова два произилази из разлика у температури ваљања и дубини обраде, што на крају доводи до значајног раслојавања у квалитету површине, тачности димензија, механичким својствима, применљивим сценаријима и трошковима набавке.
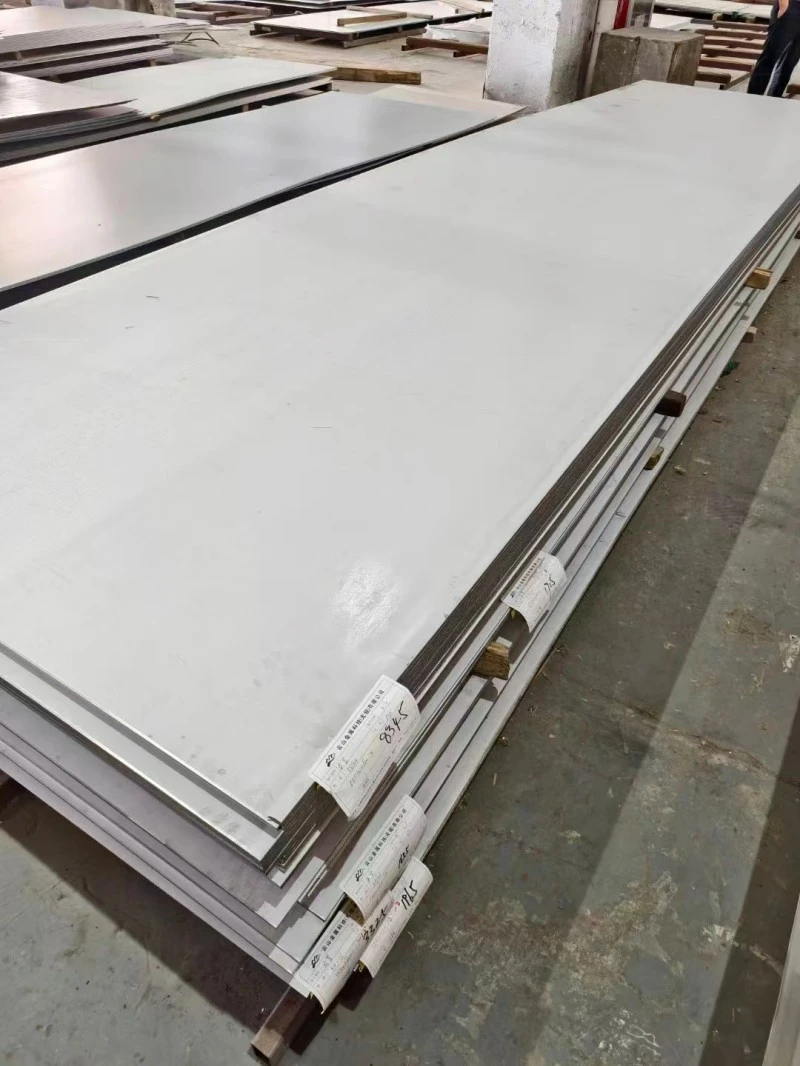
Топло ваљани лим од нерђајућег челика: рекристализационо ваљање на високим температурама
Вруће ваљање је процес ваљања завршен изнад температуре рекристализације метала. Његов основни принцип је коришћење високих температура да би се челику дала одлична пластичност, постижући велико смањење величине лима. Комплетан процес је следећи:
Континуирано ливена челична гредица (дебљина 150-200 мм) → Загревање у пећи са покретном гредом на 1100-1300℃ (изнад температуре аустенитизације да би се обезбедила пластичност) → Уклањање воденог каменца под високим притиском (уклањање површинског оксидног каменца) → Поновљено ваљање на грубо глодање 30-50мм средње гредице) → Континуирано завршно ваљање на млину за завршну обраду са 7-8 штандова (постепено стањивање до жељене дебљине, истовремено контролисање толеранције облика и ширине) → Ламинарно хлађење до температуре намотавања → Намотавање машине за намотавање → Решење пећи на ложишту са ваљком, решење унутрашњег жарења, корелиминско напрезање и унутрашње жарење → Линија за кисељење сумпорне киселине + мешане киселине за уклањање оксидног каменца → Сечење/попречно сечење на дужину → Преглед и паковање.
Додатне информације: Спецификације средњих и тешких оптерећења (>10 мм) се углавном продају као појединачни топло ваљани лимови, не намотани, већ директно сечени на дужину, и користе се у конструкцијским апликацијама за тешке услове рада; танке топло ваљане спецификације (1,5-3мм) се испоручују у котуровима и углавном се користе за заварене цеви и подлоге структуралних компоненти.
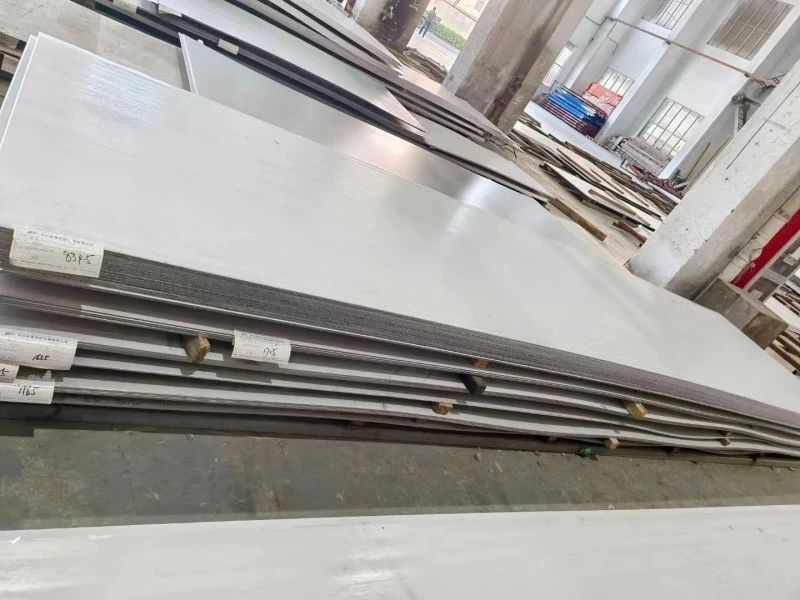
Хладно ваљани лим од нерђајућег челика: ваљање за каљење на собној температури
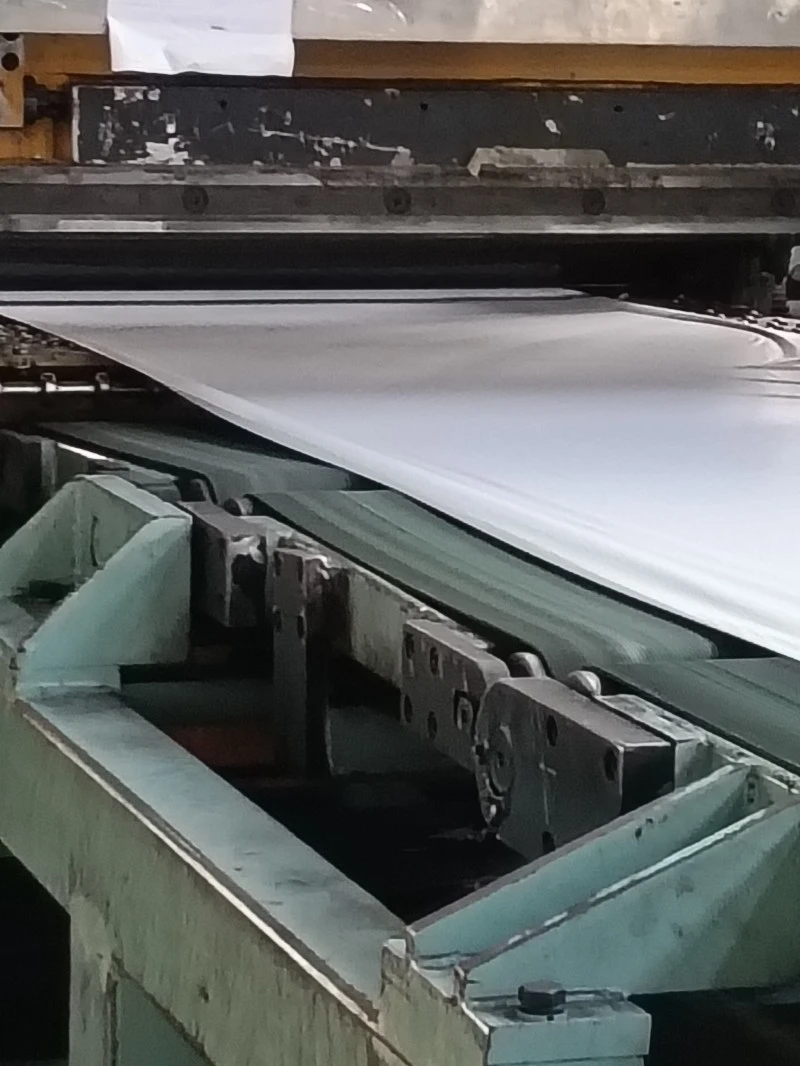
Хладно ваљање користи топло ваљане котурове као сировину и у потпуности се изводи на собној температури. Механички притисак се користи за постизање стањивања лима и побољшане прецизности. Комплетан процес је следећи:
Вруће ваљани сирови котур → Кисељење и одмашћивање (темељно уклања оксидни каменац и површинско уље да би се избегли дефекти хладног ваљања) → Континуирано ваљање на 4-6 штандова за хладну ваљаоницу (прецизно разблажује лим на собној температури, подстичући очвршћавање; прецизна контрола редукције у сваком пролазу обезбеђује уједначену дебљину материјала, елиминише изузетно тврду дебљину) → да би се омогућило континуирано ваљање) → жарење готовог производа (два типа: жарење у обичном раствору праћено декапирањем да би се добила површина 2Б; светло жарење се врши у атмосфери која штити водоник, што резултира светлом, неоксидованом површином, добијањем БА површине) → млин за нивелисање (мало редукционо ваљање ради побољшања храпавости облика лима и контролне дужине лима и чврстоће) → Ц Преглед и паковање.
Додатак: Хладно ваљани челични лим је основна подлога за све декоративне површинске третмане и може се даље обрадити у десетине површинских ефеката као што су брушени, зрцални завршни слој, ПВД премаз, утискивање и јеткање.
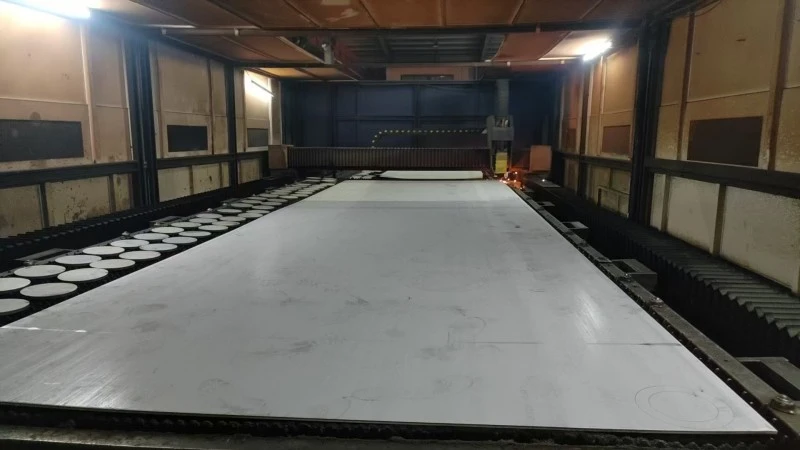
Табела за поређење основних разлика
| Поређење димензија | Топло ваљани лим од нерђајућег челика | Хладно ваљани лим од нерђајућег челика |
| Основни производни процес | Челичне гредице се загревају на температуру изнад рекристализације од 1100-1300℃, а затим ваљају на високим температурама користећи млинове за грубу и завршну обраду. Након формирања, подвргава се жарењу и кисељењу. | Направљено од топло ваљаних котура/лимова, континуирано прецизно ваљаних на собној температури, затим жарених, киселих и нивелираних. Могућа је даља обрада површине. |
| Стандардна површина испоруке | Основна завршна обрада је НО.1 топло ваљана кисела површина, са грубом, мат сребрно-белом завршном обрадом и видљивим траговима кисељења; доступна је и неукисељена црна површина. | Основна завршна обрада је хладно ваљана 2Б, са глатком, мат сребрно-белом површином са благим одсјајем. Доступне су десетине завршних обрада, укључујући БА, огледало, брушено, обложено и рељефно. |
| Опсег уобичајених величина | Дебљина: 3,0 мм ~ 100 мм (углавном плоче средње дебљине, танки топло ваљани колути могу бити танки и до 1,5 мм) | Дебљина: 0,3 мм ~ 6,0 мм (пре свега танки лимови, екстра дебели хладно ваљани до 8 мм) |
| Ширина: углавном 1250 мм, 1500 мм, 1800 мм, 2000 мм | Ширина: првенствено 1000 мм, 1219 мм и 1500 мм | |
| Прецизност толеранције димензија | Толеранција дебљине је релативно велика, углавном ±0,1~±0,3 мм, а равност површине плоче је просечна. | Прецизна толеранција дебљине, обично ±0,02~±0,05 мм. Висока равност површине, испуњава захтеве високе прецизности обраде. |
| Мецханицал Пропертиес | Одлична пластичност и жилавост, добра заварљивост, нешто нижа чврстоћа, погодна за врућу обраду и конструкцијско обликовање. | Већа чврстоћа и тврдоћа, добра стабилност димензија и одличан квалитет површине, погодан за хладно савијање, штанцање и површинску декорацију. |
| Основни применљиви сценарији | Индустријски структурални носиви, резервоари за складиштење и посуде под притиском, тешка опрема, челичне конструкције, топло ваљане плоче са узорком против клизања, прирубнице цеви, делови за топлотну обраду. | Примене: архитектонски декоративни панели, кухињско посуђе и уређаји, прецизни хардвер, огледало/брушене/посвучене подлоге, декоративни рељефни листови, електронске компоненте. |
| Позиционирање трошкова набавке | Мање процеса ваљања, нижа цена, цена за тону, погодна за расуте индустријске материјале. | Вишепролазно хладно ваљање + процеси завршне обраде су скупи, коштају 10% до 30% више од топло ваљаних за исти материјал и дебљину; разлика у цени се повећава са тањом дебљином. |
Кључне допунске напомене за избор
1. Површинска обрада Граница подлоге: Све високо декоративне површине (8К зрцална завршна обрада, брушене, пескарене, ПВД премаз, нагризање, декоративно утискивање) користе хладно ваљани 2Б лист као подлогу; топло ваљани лим има храпаву површину и многе недостатке, што онемогућава директну обраду у висококвалитетне декоративне ефекте и погодан је само за индустријске конструкције.
2. Дебљина није једини стандард за разликовање: индустрија има 1,5-3,0 мм танке топло ваљане котурове и 3,0-6,0 мм дебеле хладно ваљане лимове. Кључна разлика лежи у стању површине и процесу ваљања, а не само у дебљини.
3. Разлике у компатибилности материјала: Главни типови као што су 201, 304 и 316Л имају топло ваљане и хладно ваљане верзије; топло ваљани наглашава структуралне перформансе, док хладно ваљани наглашава завршну обраду површине и прецизност. Уобичајене заблуде и одговори
Заблуда 1: Вруће ваљани челични лимови се могу полирати у завршну обраду огледала.
Не. Вруће ваљани лимови имају много површинских недостатака као што су удубљења, рупице и трагови котрљања. Присилно полирање не само да је изузетно скупо, већ су коначна равност и рефлективност далеко инфериорнији од оних код хладно ваљаних лимова, што резултира лошим декоративним ефектима. Ова пракса није уобичајена у индустрији.
Заблуда 2: Хладно ваљани челични лимови су превише тврди за савијање или штанцање.
Конвенционални хладно ваљани челични лимови, након жарења, поседују одлична својства хладног рада и савршено су погодни за обично савијање и плитко штанцање. Само тврди хладно ваљани материјали имају већу тврдоћу и углавном се користе у конструкцијским апликацијама где деформација није потребна.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
Ханиу Јингу, зона високе технологије, град Јинан, провинција Шандонг, Кина
-
Тел
-
Емаил
За питања у вези са угљеничним челиком, нерђајућим челиком, поцинкованим челиком или ценовником, оставите нам своју е-пошту и ми ћемо вас контактирати у року од 24 сата.


Невс Рецоммендатионс


